
浙江机械行业生产管理系统
机械制造的底层逻辑正在重写
温州不是传统意义上的工业重镇,却以“中国电器之都”“泵阀之乡”“汽摩配基地”构筑起全国罕见的县域级机械产业集群。这里没有巨型央企主导的标准化产线,而是由数万家中小制造企业构成协作网络。它们对设备精度要求严苛,对交期响应近乎苛刻,对成本波动极度敏感。温州市联科科技有限公司扎根这片土壤二十余年,其研发的生产管理系统并非从ERP或MES概念出发,而是从车间主任凌晨三点修改排程单、老师傅凭经验调整热处理参数、采购员在三十七家本地铸件厂间反复比价的真实动作中生长出来。系统内嵌的工艺BOM校验规则,直接对应温州低压电器壳体压铸件常见的12类缩孔缺陷反馈路径;排程引擎支持“订单插单—工序回滚—人员重派”三步闭环,源于对柳市镇某断路器厂旺季日均17次紧急插单的持续跟踪。这种从物理产线反向定义软件逻辑的方式,使系统跳出了通用模板的桎梏。
工艺数据穿透到机台级
多数机械企业管理者仍依赖Excel汇总各车间日报,但数据失真往往始于工序。联科系统的工艺数据采集不依赖人工填报,而是通过PLC协议直连数控车床、加工中心与热处理炉。当一台哈斯VF-2在加工某型号液压阀块时,系统自动记录主轴转速偏差率、刀具磨损累计值、冷却液温度波动区间,并将这些参数与历史合格品数据模型比对。若某批次加工中冷却液温度连续5分钟低于42℃,系统立即触发预警并推送至班组长手持终端,冻结该工序后续报工权限——直到质检员现场复测金相组织并上传显微图像。这种将工艺约束条件转化为可执行控制点的设计,使某温州齿轮箱厂的齿形误差返工率下降34%,关键在于系统未将“工艺卡”视为静态文档,而是动态运行的控制指令集。
供应链协同不是信息共享,而是能力调度
温州机械企业的供应商多为半径50公里内的配套厂,地理邻近并未自然带来协同效率。联科系统将供应链模块设计为“能力池”架构:本地弹簧厂标注的不仅是交货周期,而是其弹簧机当前可调用的8台设备中,哪3台能兼容客户指定的0.02mm公差要求;标准件供应商上传的不仅是库存量,而是其冷镦机近72小时的实际开动率与模具剩余寿命。当某汽配厂接到紧急订单,系统不简单推送采购需求,而是计算出组合方案——由A厂承担前桥支架粗加工(利用其闲置的立式铣床),B厂完成精磨(调用其刚校准的平面磨床),C厂负责热处理(匹配其渗碳炉当前温区稳定性)。这种基于实时设备能力的动态分单,使某温州制动盘企业新品导入周期压缩了22天。
设备管理回答三个具体问题
设备台账、点检表、维修记录构成的传统设备管理模块,在机械车间常沦为应付检查的纸面工程。联科系统强制每个设备档案关联三个不可绕过的现实问题:该设备当前主轴振动值是否超出ISO 10816-3规定的C区阈值?第二,上一次更换的导轨润滑脂是否已超期480小时?第三,操作该设备的员工是否完成本季度新增的FANUC 31i-B系统安全锁功能培训?系统通过振动传感器、润滑周期算法、LMS学习记录三重校验,自动生成设备健康度评分。当某温州注塑机厂的12台海天机器健康度平均值跌破75分时,系统自动锁定其中振动异常的3台设备,并推送针对性维保方案——包括需更换的特定型号丝杠轴承编号、建议使用的SKF润滑脂批次号、以及关联操作员的再培训视频链接。设备管理由此从被动维修转向主动干预。
质量追溯不能止于批次,而要抵达切削刃
机械行业质量问题常呈现“同批次部分不合格”的特征,传统批次追溯无法定位根本原因。联科系统将质量数据锚定在物理切削行为层面:当某批不锈钢法兰出现表面划痕,系统自动调取该批次所有加工记录,筛选出使用同一把硬质合金铣刀的所有工单,再进一步锁定该刀具在第73次切削时因冷却不足导致刃口微崩的具体时刻。追溯链条延伸至环境数据——当时车间局部温湿度传感器显示相对湿度骤降至38%,触发切削液雾化异常。这种将质量缺陷与微观加工参数、环境变量、刀具寿命深度耦合的分析模型,使某温州阀门厂的密封面研磨不良率归零时间缩短至11天,关键在于系统拒绝将“人、机、料、法、环”作为平行要素罗列,而是构建它们之间的因果拓扑关系。
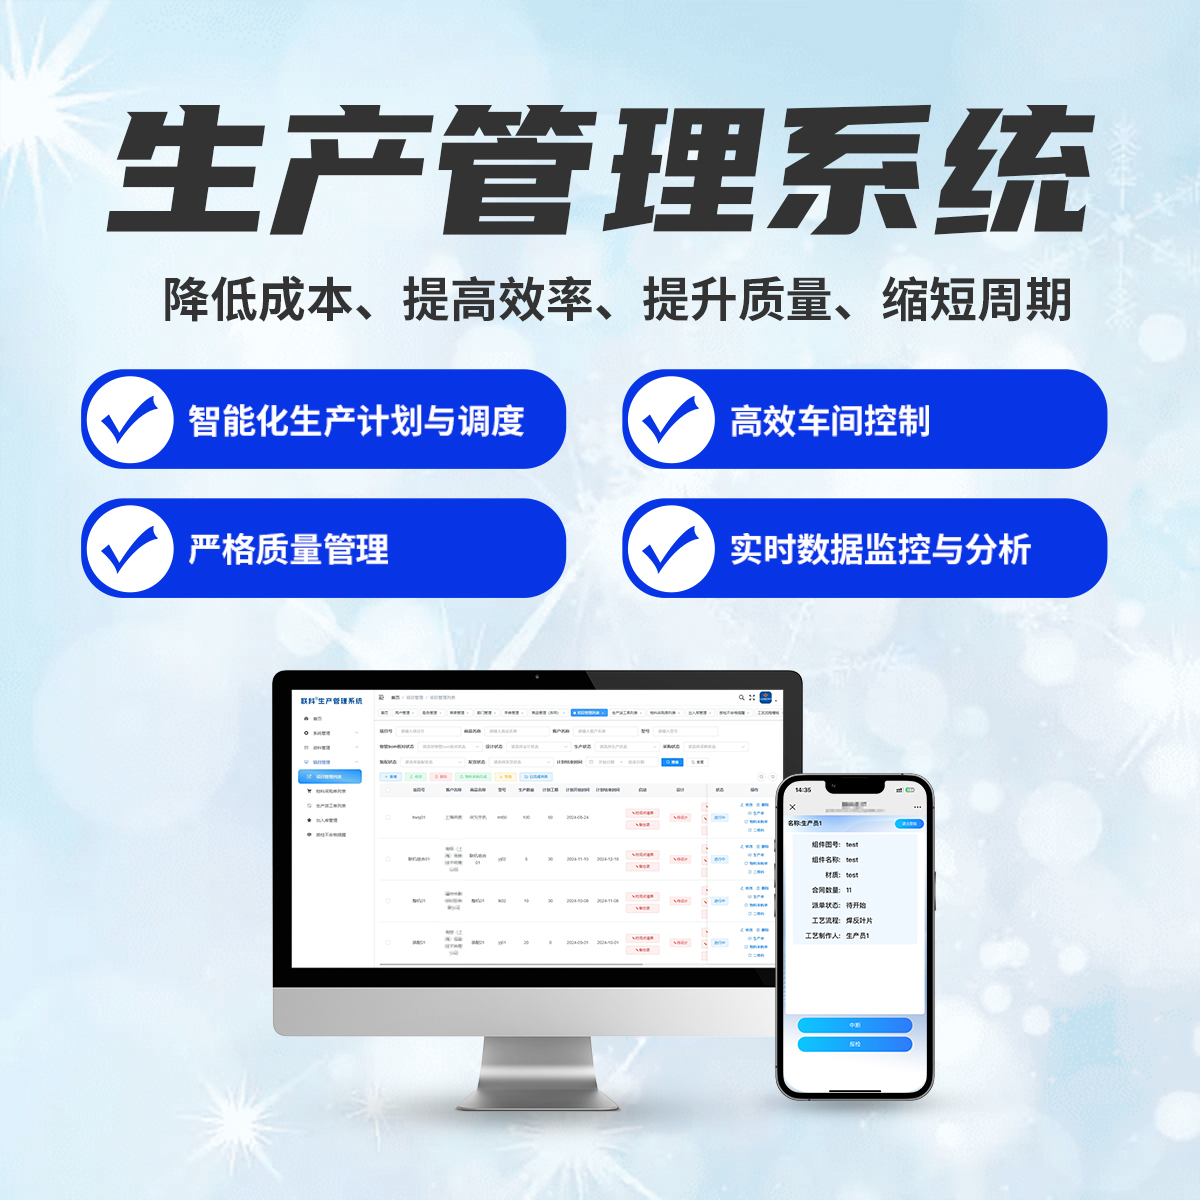
系统演进遵循产线进化节奏
温州市联科科技有限公司不提供“三年升级计划”,因为机械企业的技术迭代由物理世界驱动。当温州某精密轴承厂引进首台五轴联动磨床,联科工程师驻厂两周,不是配置新模块,而是拆解该设备G代码生成逻辑,将砂轮修整补偿参数纳入系统工艺库;当永嘉泵阀企业开始批量应用激光熔覆修复叶轮,系统新增熔覆层厚度在线监测接口,直接对接基恩士LK-G5000系列传感器。这种伴随式进化意味着系统版本更新不依赖年度发布,而是与客户产线改造同步发生。某温州减速机厂从普通车床升级为车铣复合中心后,其原有系统中的工序流转规则被完全重构——系统不再按“粗车→半精车→精车”划分节点,而是按“主轴A侧加工→B侧装夹→Y轴联动铣槽”重新定义工步链。真正的智能化不在界面炫技,而在系统能否准确映射产线每一次物理能力的跃迁。


CopyRight © 版权所有: 温州联科科技有限公司
-
扫一扫访问移动端