
温州机械行业生产管理系统
温州制造的底层逻辑正在被重写
温州不是靠资源禀赋崛起的城市,它靠的是人——数以万计的中小制造企业主、老师傅、技工与年轻工程师,在街巷作坊里打磨零件,在家庭工厂中调试设备,在产业园区里迭代产线。这种自下而上的工业生态,造就了全国密集的机械产业集群之一:泵阀、紧固件、包装机械、汽摩配零部件企业超过两万家,其中87%为员工不足百人的实体工厂。它们不缺订单,不缺手艺,却长期困于生产数据沉没、工序衔接断裂、质量追溯失焦。温州市联科科技有限公司切入的并非一个空白市场,而是一片被传统ERP忽略的“地带”——那些没有IT部门、没有标准化BOM、甚至还在用纸质工单和微信对账的车间现场。系统设计从第一天起就拒绝“削足适履”,不强推MRP计划模型,不预设标准工艺路线,而是把数据采集点下沉到机台按钮、扫码枪、电子看板、质检工位,让系统长在产线节奏里,而不是悬在办公室天花板上。
不是替代经验,而是固化经验
温州机械厂老师傅的脑子里装着整套工艺诀窍:某型号齿轮箱壳体在立式加工中心上第三道铣面工序,主轴转速比参数表低8%,否则夹具微震会导致平面度超差0.015mm;某批次不锈钢阀体热处理后静置4小时再机加,否则残余应力释放不均引发镗孔偏移。这些经验从未进入任何系统,只靠师徒口传或贴在机床旁的手写便签。联科系统的工艺模块不设“标准工艺库”,而是提供结构化经验沉淀工具:支持图文混排的工序卡、允许嵌入短视频的操作指引、绑定设备传感器读数的条件触发提醒(如当冷却液温度连续3分钟高于32℃时,自动弹出换液提示)。更关键的是,系统将“异常处理记录”设为必填项——当操作员标记某次装夹失败,系统不仅记录结果,还强制关联当时的刀具编号、夹具状态照片、当日环境温湿度。三年积累下来,一家年产8万台阀门的企业,已形成237条可复用的异常处置路径,新员工上岗培训周期缩短40%,而这些路径全部来自一线,未经任何管理顾问提炼或抽象。
让物料流动成为可见事实
温州机械厂常见一种隐性损耗:采购员按BOM下单,仓库按单收货,车间按纸质领料单领料,但实际消耗常与理论用量偏差12%-18%。原因不在贪腐,而在三个断层:采购未同步技术变更(图纸改了但BOM未更新)、仓库未识别替代料(A牌密封圈停产,临时启用B牌但未标注兼容性)、车间未反馈边角料余量(冲压后剩余的0.8mm厚不锈钢板,理论上可裁切3个垫片,但无人登记)。联科系统用“动态BOM+实物流双轨校验”破局:所有物料出入库扫码关联工单号,系统自动比对理论用量与扫码消耗量,差异超5%即冻结后续报工,并推送至工艺工程师界面——他看到的不是“缺料警告”,而是“工单#WZ2024-887在第4道车削工序,实际消耗45#钢棒1.23米,理论值1.18米,近3班次同工序平均超耗0.04米,建议核查夹具定位销磨损”。物料不再只是库存数字,它成了工艺稳定性的温度计。
质量数据能反向驱动产线
多数MES系统把质检当作终点环节:检验合格→入库→结案。但在温州阀门企业,一只DN50截止阀的密封性测试不合格,真正要解决的不是返工,而是找出导致泄漏的上游变量——是铸件毛坯的缩孔位置?还是装配时阀瓣弹簧预压量偏差?抑或试压台水温波动影响橡胶密封圈膨胀系数?联科系统将质量模块深度耦合设备数据:当检测设备判定不合格,系统自动调取该产品全生命周期数据链:铸造炉温曲线、粗车设备振动频谱、热处理炉内气氛氧含量、装配工位扭矩记录。工程师无需切换多个系统,在同一界面即可拖拽时间轴对比参数,发现87%的密封失效集中出现在热处理后冷却段降温速率低于120℃/h的批次。系统随即生成控制建议:“建议将冷却风机变频器PID参数Kp由1.2调至1.5”,并自动推送至对应设备PLC接口。质量数据不再是归档文件,它成了产线实时调节的指令源。
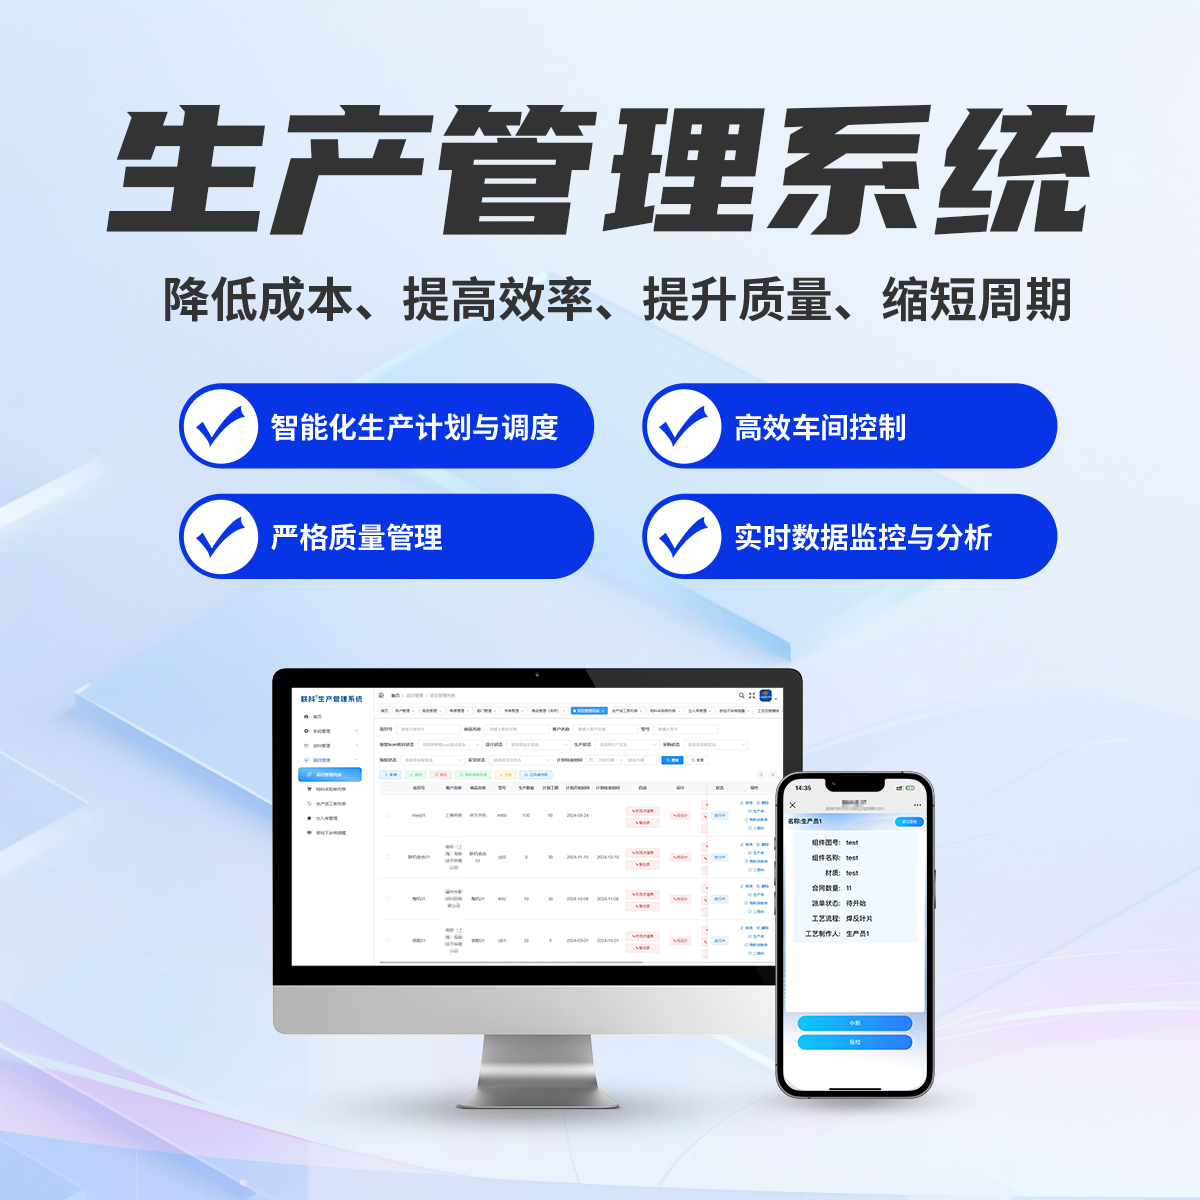
系统存活的关键在于不依赖专职IT人员
温州中小企业普遍没有IT岗位,所谓“系统运维”往往由车间主任兼任。联科系统放弃复杂权限树与后台配置界面,采用物理场景映射式管理:所有功能入口按真实车间区域组织——“喷漆房”“热处理区”“装配线A组”“外协仓”。每个区域页面只显示该区域必需的操作:喷漆房界面只有涂料批次录入、烘烤温度确认、VOC排放监测三项;外协仓界面仅开放供应商来料扫码、不良品退回拍照、结算周期。系统升级通过U盘离线包完成,插入车间电脑USB口后自动执行,全程无需联网,不影响生产网络。更关键的是故障响应机制:当某台数控车床数据中断,系统不显示“通信异常”,而是在该设备卡片上直接标红“网线松动(检测到RJ45接口信号丢失)”,并附带三张图解:如何检查水晶头金属片是否氧化、如何用万用表测通断、如何更换屏蔽双绞线。系统设计者清楚一点:在温州车间,解决问题的速度取决于扳手比鼠标更快抵达现场。


CopyRight © 版权所有: 温州联科科技有限公司
-
扫一扫访问移动端